

新闻资讯
NEWS CENTER
如何确定消失模铸造浇铸负压和温度
发布时间: 2020-10-16 15:38:00.000
来源: 原创
消失模铸造工艺属于干砂实型铸造,它的工艺原理简单来说就是通过把干砂用吸真空的方式代替了传统自硬砂,用泡塑模型代替了传统造型下芯工序。
一、负压度确定:
浇筑时负压的作用主要是紧实消失模铸造设备,防止冲砂、踏箱及型壁移动。而且能加速模样气化产物排出和提高金属液的冲型能力,模铸造设备的表面缺 陷。若浇注温度过高,瞬时产生气量较大,需要有较高的负压提高气化产物排出的速度。但是负压过高会加大钢水的渗 透能成粘砂和烧结,综合考虑,确定负压度为0.06-0.075MPa。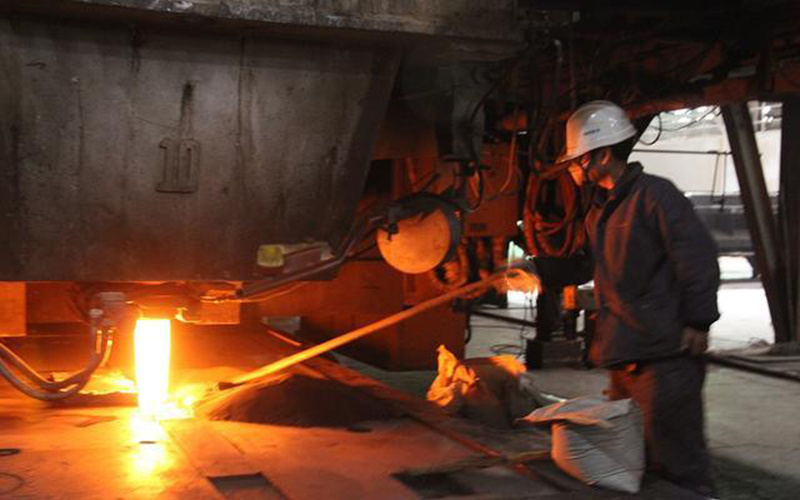
二、温度确定:
模样气化会损耗钢液的热量,所以浇注温度也应该高一些,同时高温有利于模样热分 解产物的顺利排出,减少消失模铸造设备的增碳几量。综合考虑,确定浇注温度控制在1560-1570摄氏度。
在保证消失模铸造设备成型的前提下,确定好温度及负压度是关键,但也要根据具体情况决定,不能一概而论。
上一篇: 铸钢件的铸造工艺特点
下一篇: 在消失模铸造中出现塌箱的原因
更多新闻
了解V法铸造用宝珠砂的最新发展,提升铸造工艺,推动行业创新。
本文深入探讨V法铸造用宝珠砂的应用场景,揭示其在铸造行业的重要性与优势。
了解V法铸造用宝珠砂的主要注意事项,确保铸造质量,提升生产效率。